


Resposta direta
Para fabricar componentes de ligação personalizados a partir de um desenho de engenharia, primeiro defina um projeto controlado que defina as interfaces correspondentes, os materiais, as dimensões acabadas e as tarefas operacionais. Revise a capacidade de fabricação antes de fazer amostras. Use protótipos para responder perguntas de design, inspecionar os primeiros artigos com intenção de produção em relação aos requisitos liberados e aprovar a produção em lote somente após o processo e os registros de aceitação serem acordados. Uma amostra que cabe em uma máquina não é prova de produção repetível.
Em Dongzhou, recomendamos observar a conexão completa antes de aumentar as tolerâncias em uma peça. Um garfo precisa de seu olhal e alfinete. Uma extremidade de rótula roscada necessita de uma posição de ajuste definida. Uma junta esférica precisa de espaço para articular e de um arranjo de retenção especificado. Estas relações determinam o que a fábrica deve fazer e o que o comprador deve aprovar.
Nossoserviço de ligação personalizadocobre peças de conexão não padronizadas feitas de acordo com desenhos ou amostras do cliente. Nossa linha de produtos inclui manilhas, terminais de rótula, juntas esféricas e conjuntos de juntas esféricas. O método de aprovação abaixo se aplica a essas conexões mecânicas e aos pinos e peças de montagem associados.
Verifique se o requisito realmente precisa de uma peça personalizada
Comece com o modelo de catálogo mais próximo. Um passo de rosca diferente ou um garfo mais longo já pode ser uma opção publicada. Uma nova localização central do pino, um envelope de acoplamento incomum ou uma alteração na construção da junta podem exigir um desenho e uma revisão separados.
Por exemplo, DongzhouMesa de manilha FKlista FK 8X16 com M8×1,25 e FK 8X16 FG com M8×1. O diâmetro nominal da rosca é o mesmo; seus arremessos são diferentes. Encomendar uma "manilha M8" deixa uma interface funcional sem solução. Selecionar uma variante de passo fino existente é uma tarefa de compra diferente de projetar um novo garfo.
Escreva a referência do catálogo ao lado das alterações propostas e defina o limite de fornecimento. Você está comprando um garfo sozinho, um garfo com pino e retentor ou uma articulação montada? A página FK de Dongzhou oferece montagens com pinos, parafusos ou anéis de retenção mediante solicitação. Isso não faz com que todos os acessórios fotografados façam parte de todos os pedidos.
Para o pacote de entrada detalhado, use nossoguia de RFQ de manilha e extremidade de haste personalizados. A tarefa aqui é levar essas informações até as decisões de aprovação, em vez de parar em uma cotação.
Revise as interfaces instaladas antes da forma externa
Um desenho de fabricação define a variação permitida. Uma visualização de montagem explica por que essa variação é importante. Envie ambos quando a peça operar em ligação, e identifique a revisão do desenho, unidades e precedência do documento. Se o modelo PDF e CAD discordarem, resolva o conflito antes do início da usinagem ou ferramental.
ASMEPadrão de dimensionamento e tolerância Y14.5define a linguagem para comunicar requisitos geométricos em desenhos e modelos. Especifique o sistema de desenho e a edição aplicáveis. Um fornecedor não deveria ter que escolher a interpretação de um dado ou requisito de posição a partir do contexto.
| Conexão | O que o desenho deve resolver | Qual aprovação deve verificar |
|---|---|---|
| Manilha, olho de acasalamento e pino | Ajuste de furo/pino; folga do garfo e largura dos olhos; alinhamento de furos; comprimento útil do pino; interface de retenção | Montagem sem distorção forçada, folga axial acordada, assentamento e retenção de pinos |
| Articulação ajustável da extremidade da haste | Fios completos e manuais; distância do centro do pivô em uma configuração determinada; faixa de ajuste e engajamento mínimo | Comprimento e travamento na configuração especificada, além de folga através do movimento necessário |
| Montagem de junta esférica | Interfaces de pinos e soquetes; geometria de montagem; envelope de articulação; retenção e acesso ao serviço | Montagem correta, deslocamento desobstruído e verificações de retenção/funcionamento acordadas |
| Suporte de junta estampado | Padrão de montagem e face de assentamento; geometria formada; localização do pivô; estado de medição livre ou restrito | O centro da junta no acessório acordado ou condição de montagem após a formação e acabamento |
Uma tolerância menor só é útil se controlar a falha
Um diâmetro de furo rigorosamente controlado não corrigirá dois furos de garfo que estejam desalinhados. Nem um comprimento externo preciso definirá a distância do centro do pivô de uma ligação com extremidades roscadas ajustáveis. Marque as características funcionais, suas relações e o estado de medição antes de decidir quais tolerâncias precisam ser mais rigorosas.
Nossa recomendação da fábrica é perguntar onde um ajuste com falha apareceria pela primeira vez. O alfinete se recusaria a entrar? O olho ficaria preso entre as faces do garfo? A ligação ficaria sem ajuste? Usaríamos essas respostas para priorizar a revisão do desenho em vez de aplicar a tolerância mais restrita disponível a cada dimensão.
Mantenha os materiais e tratamentos de superfície no nível dos componentes. Um garfo de aço inoxidável não especifica seu pino, clipe ou inserto de rolamento. Defina explicitamente o ajuste final, incluindo qualquer revestimento nas superfícies correspondentes. Descreva também a direção da força, cargas de pico e repetitivas, movimento, exposição e as consequências da falha. Um relatório dimensional não pode validar a vida útil em fadiga ou a carga de uma aplicação por si só.
Uma revisão do ajuste da manilha que expõe dois problemas diferentes
Considere um conjunto de manilha personalizado ilustrativo. A equipe de projeto propõe as seguintes dimensões finais: furo de 10,00 a 10,04 mm, pino de 9,96 a 9,98 mm, folga do garfo de 20,20 a 20,40 mm e largura do olhal de encaixe de 19,90 a 20,10 mm. Estas são entradas de projeto assumidas para o cálculo, e não tolerâncias do catálogo Dongzhou ou resultados de testes de clientes.
Verifique os limites, não apenas as dimensões nominais
A folga diametral é o diâmetro do furo menos o diâmetro do pino. Seus limites de pior caso são:
Mínimo: 10,00 − 9,98 =0,02 mm
Máximo: 10,04 - 9,96 =0,08 mm
A folga axial total entre o olhal e as duas faces internas do garfo é a folga do garfo menos a largura do olhal:
Mínimo: 20,20 - 20,10 =0,10mm
Máximo: 20,40 - 19,90 =0,50 mm
Essas são verificações diferentes. A primeira avalia o ajuste do diâmetro; o segundo filtra a pilha de largura. Nenhum dos dois comprova movimento aceitável, alinhamento de furos, geometria de pino retido ou desempenho sob carga.
O que muda se as dimensões forem aplicadas antes do revestimento?
Para um segundo cálculo, suponha que tanto a superfície do furo quanto a superfície do pino recebam um revestimento depositado uniforme com 0,010 mm de espessura por superfície. Suponha que não haja mascaramento ou dimensionamento pós-revestimento. O diâmetro do furo diminui 0,020 mm e o diâmetro do pino aumenta 0,020 mm, portanto a folga diametral diminui 0,040 mm.
A faixa original de 0,02 a 0,08 mm se tornaria−0,02 a +0,04 mm. Sua combinação mais apertada agora tem interferência. A espessura do revestimento aqui é uma suposição, não uma especificação recomendada; A deposição real e os tamanhos finais devem ser estabelecidos para o processo selecionado.
Recomendamos resolver o requisito de tamanho final com o projetista e, em seguida, revisar o mascaramento, as tolerâncias de usinagem ou o acabamento pós-revestimento, quando apropriado. Ampliar o furo sem aprovação poderia restaurar a montagem e criar folga excessiva em outros lugares. A folga aceitável depende da carga, lubrificação, movimento e controle de posição necessário.
Este exemplo também explica por que o ajuste manual de um protótipo é uma evidência de aprovação fraca. Um pino polido pode entrar naquela amostra enquanto o desenho ainda permite uma combinação de interferência no próximo lote. A correção pertence ao projeto controlado e à rota de produção.
Combine como a peça atingirá sua condição final
Design para capacidade de fabricação (DFM) significa revisar se a geometria, o material e os requisitos propostos podem ser produzidos e inspecionados pela rota pretendida. Para uma ligação, revise a sequência, bem como as operações individuais. Um furo inspecionado antes da conformação pode não representar seu alinhamento final; uma rosca inspecionada antes do revestimento pode não representar a rosca entregue.
Peça ao fornecedor para identificar recursos que dependem de ferramentas, operações secundárias ou montagem final. Resolva se os furos funcionais precisam de dimensionamento após a conformação ou acabamento, como as roscas serão protegidas ou verificadas e quais superfícies estabelecem a configuração da inspeção. A rota acordada deve preservar os requisitos do projeto e não relaxá-los silenciosamente.

Peças estampadas precisam de uma decisão de peça conformada
Dongzhoupágina de carimbo personalizadadescreve a revisão de requisitos, projeto de matrizes, testes de ferramentas e ajustes antes da produção e inspeção do lote. Essa sequência fornece uma razão prática para avaliar uma amostra formada antes de lançar um projeto de braquete.
Um flat blank não pode estabelecer a posição final do pivô. Defina como o suporte assenta e se a medição de aceitação é livre ou restrita. Nossoguia de desenho de suporte estampadoexamina esses estados de medição em detalhes.
Para um protótipo inicial feito por uma rota diferente, registre as diferenças. Um protótipo usinado de um futuro componente estampado pode responder a uma questão de espaço de montagem, mas não demonstra a geometria da peça moldada ou a repetibilidade da produção. O mesmo se aplica quando o material do protótipo ou o tratamento de superfície difere da especificação divulgada.
Separe o aprendizado de design da aprovação de produção
“Amostra aprovada” é demasiado amplo, a menos que a aprovação indique o que a amostra prova. Use decisões nomeadas e anexe as evidências a cada uma delas. A sequência a seguir é uma estrutura prática de aprovação; o contrato de compra deve definir os registros exatos e a autorização necessária.
Liberar a linha de base do design
Acordar os desenhos de peças e montagem, revisão, lista de materiais, requisitos de material e acabamento e as características funcionais marcadas. Encerre as perguntas do DFM por escrito. Registre se uma mudança solicitada é uma proposta ou um requisito aprovado.
Use o protótipo para responder a uma pergunta específica
Defina a questão antes de fazer a amostra: inserção do pino, folga de instalação, articulação, ajuste ou acesso para serviço. Registre o que difere da peça de produção pretendida. Se um teste verifica o movimento sem carga operacional, sua aprovação não estabelece o desempenho sob carga ou a vida à fadiga.
Inspecione os primeiros artigos com intenção de produção
Combine quais materiais reais, ferramentas, acabamento e etapas de montagem os primeiros artigos representam. Vincule cada característica medida ao desenho divulgado e identifique as peças inspecionadas. Registre valores e desvios reais, em vez de confiar apenas em um carimbo de aprovação geral. Adicione os registros de testes funcionais ou de desempenho acordados onde o requisito os exigir.
Aprovar os controles de produção repetida
Acordar pontos de inspeção, amostragem, identificação de lotes, tratamento de peças não conformes e registros fornecidos nas remessas. Quando um lote piloto for apropriado, utilize-o para avaliar a rota de produção pretendida, em vez de uma amostra finalizada à mão separadamente. Definir quem pode autorizar a produção e se qualquer aceitação é condicional.
A inspeção do primeiro artigo (FAI) registra se as peças iniciais identificadas atendem aos requisitos aplicáveis. A capacidade do processo levanta uma questão diferente: como um processo estável varia em relação aos seus limites de especificação.Orientação de capacidade de processo do NISTdefine capacidade em termos de um processo estável e discute as suposições estatísticas por trás dos índices de capacidade. Não calcule um índice de capacidade de processo como Cpk a partir de alguns protótipos selecionados ou adote um limite de aprovação universal sem um método acordado.
Torne o método de aceitação reproduzível
O comprador e o fornecedor devem medir a mesma característica no mesmo estado definido. Uma distância do centro da articulação medida com extremidades roscadas totalmente assentadas é um resultado diferente da distância com uma configuração de ajuste especificada. Um suporte flexível medido livremente é diferente do suporte contido em um acessório de montagem.
Para cada característica funcional, acorde sua referência de desenho, limites permitidos, etapa de inspeção e configuração. Selecione um medidor ou método de medição adequado e defina a decisão de aceitação perto de um limite. NISTorientação sobre incerteza de mediçãoexplica por que um valor medido carrega incerteza; o número de dígitos num display não estabelece, por si só, a qualidade do resultado.
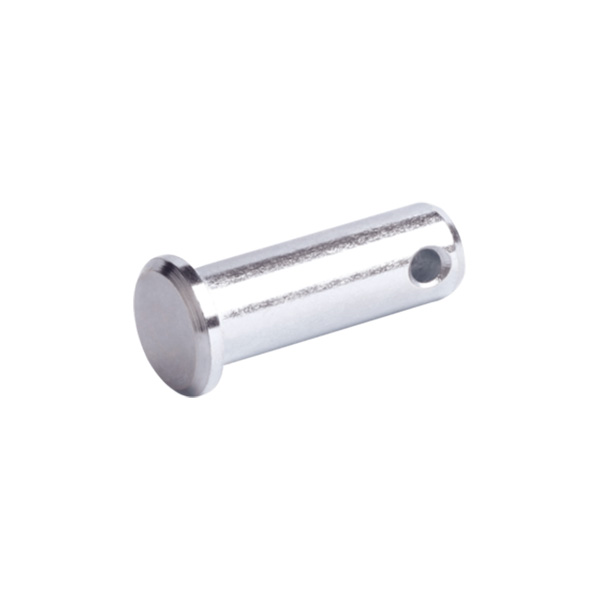
Um teste de ajuste e uma verificação dimensional respondem a perguntas diferentes
Dongzhou identifica seuFaixa de pinos do PCpara uso com juntas de manilha FK e FT. Para uma montagem personalizada, meça as características relevantes do pino e do furo e, em seguida, verifique a montagem nas condições acordadas.
Um pino inserido livremente não prova todos os limites dimensionais. Uma leitura do diâmetro não prova que o pino passe por toda a pilha de garfos e olhais. Os cheques se complementam.
| Característica | Defina o cheque | Registre as evidências |
|---|---|---|
| Furo acabado e ajuste do pino | Estado final, limites de diâmetro, método e condição de montagem | Tamanhos reais, IDs de peças inspecionadas e resultado da verificação de ajuste |
| Conexão rosqueada | Texto explicativo completo, requisitos de medição aplicáveis e qualquer verificação de trabalho especificada | Medir a identificação/resultado e separar evidências de engajamento ou montagem |
| Distância do centro do pivô | Posição de ajuste, condição de travamento e referências de medição | Distância medida e configuração usada |
| Retentor e movimento | Hardware selecionado, condição de assentamento, envelope de viagem e condições de teste | Identidade de montagem, observações e resultados de testes especificados |
| Material e acabamento | Especificação específica do componente, documentação e qualquer verificação necessária | Registros de material/acabamento vinculados ao lote ou peças inspecionadas |
Recomendamos manter uma amostra de referência juntamente com os registros medidos. Uma amostra ajuda a discutir a aparência e a sensação de montagem, mas não pode codificar todas as dimensões permitidas ou provar o grau de um material não identificado. Quando a amostra e o desenho discordarem, obtenha uma decisão por escrito e atualize os documentos de controle.
Libere o lote com um limite claro de controle de alterações
Uma liberação de produção útil identifica o número de peça aprovado e a revisão, os primeiros artigos e registros aceitos, o conteúdo do conjunto fornecido e quaisquer condições não resolvidas. Deve distinguir a aprovação total de um desvio limitado para uma determinada quantidade ou lote. Uma concessão temporária não deve tornar-se a especificação não escrita do próximo pedido.
Retenha a conexão entre o embarque e a aprovação: identificação do lote, revisão do desenho aplicável e documentos de material, acabamento e inspeção exigidos pelo pedido. Proteja furos acabados, roscas e ferragens retidas durante o manuseio e embalagem de acordo com os requisitos acordados. A embalagem faz parte da condição de entrega e não é uma prova do desempenho do componente.
Uma mudança posterior precisa de uma revisão de impacto
A alteração do passo da rosca afeta claramente a peça correspondente. A alteração de um revestimento, tratamento térmico, fornecedor de retentor ou ferramenta de conformação também pode afetar as dimensões ou o comportamento sem alterar a silhueta. Identifique as características afetadas e concorde se novos primeiros artigos ou testes adicionais serão necessários antes que as peças revisadas entrem em produção.
Nossa recomendação é indicar o motivo de cada devolução de aprovação. "Pin binds after finish" é mais útil do que "amostra rejeitada". Vincule o sintoma ao requisito, corrija o projeto ou processo e repita as verificações afetadas. Se alguém precisar polir, dobrar ou substituir hardware para obter aceitação, a definição de produção aprovada deverá levar em conta essa operação.
Inicie uma revisão de ligação personalizada com Dongzhou
Envie o desenho de engenharia atual e uma vista de montagem, com a referência de catálogo mais próxima, caso exista. Diga-nos quais interfaces são fixas, quais recursos podem ser alterados, quais componentes o pedido deve incluir e o que o mecanismo deve fazer. Se você tiver uma amostra, identifique se é uma peça aprovada, um protótipo ou uma devolução de campo.
Nossoserviço de ligação personalizadoé o ponto de partida relevante para conexões mecânicas não padronizadas. Para peças de montagem moldadas, inclua o estado de medição e consulte nossoserviço de estampagem personalizada. Defina as evidências de aprovação solicitadas com a consulta para que a discussão cubra os requisitos de produção, bem como a geometria.
Vamos revisar a conexão, não apenas o esboço
Na Ningbo Dongzhou Transmission, oferecemos peças de conexão de catálogo e peças não padronizadas com base em desenhos ou amostras. Compartilhe os detalhes do pino correspondente, do olhal ou da interface rosqueada com o desenho. Podemos comparar os requisitos com as nossas gamas publicadas e discutir consigo a geometria personalizada, os limites de fornecimento e os requisitos de aprovação.
Discuta sua ligação personalizada com DongzhouPerguntas antes de aprovar peças de conexão personalizadas
Um fornecedor pode fabricar uma ligação personalizada apenas a partir de uma amostra?
Uma amostra pode fornecer uma geometria inicial, mas a repetição da fabricação ainda precisa de uma definição acordada de material, acabamento, interfaces, variação permitida e aceitação. Uma amostra desgastada ou reparada não deve determinar novas dimensões nominais sem uma decisão de projeto.
A aprovação do protótipo autoriza a produção em massa?
Somente se a aprovação abranger explicitamente a definição de produção pretendida e as evidências exigidas. Um protótipo feito com material substituto, uma rota diferente ou um ajuste manual pode responder a uma questão de projeto sem validar a repetição da fabricação.
Todos os pedidos de ligação personalizada deveriam exigir um estudo de capacidade?
Nenhum pacote de evidências é adequado para todos os pedidos. Acordar requisitos de acordo com quantidade, risco funcional e obrigações do cliente. Uma peça única e um lote repetido necessitam de evidências diferentes; a análise de capacidade também requer dados de processo e suposições estatísticas adequadas.
O que deve acontecer quando a amostra aprovada entra em conflito com o desenho?
Resolva a discrepância por escrito antes da produção. Identifique o requisito de controle, revise os documentos afetados quando necessário e determine quais inspeções ou testes devem ser repetidos. Não deixe circular duas definições incompatíveis sob a mesma aprovação.


